


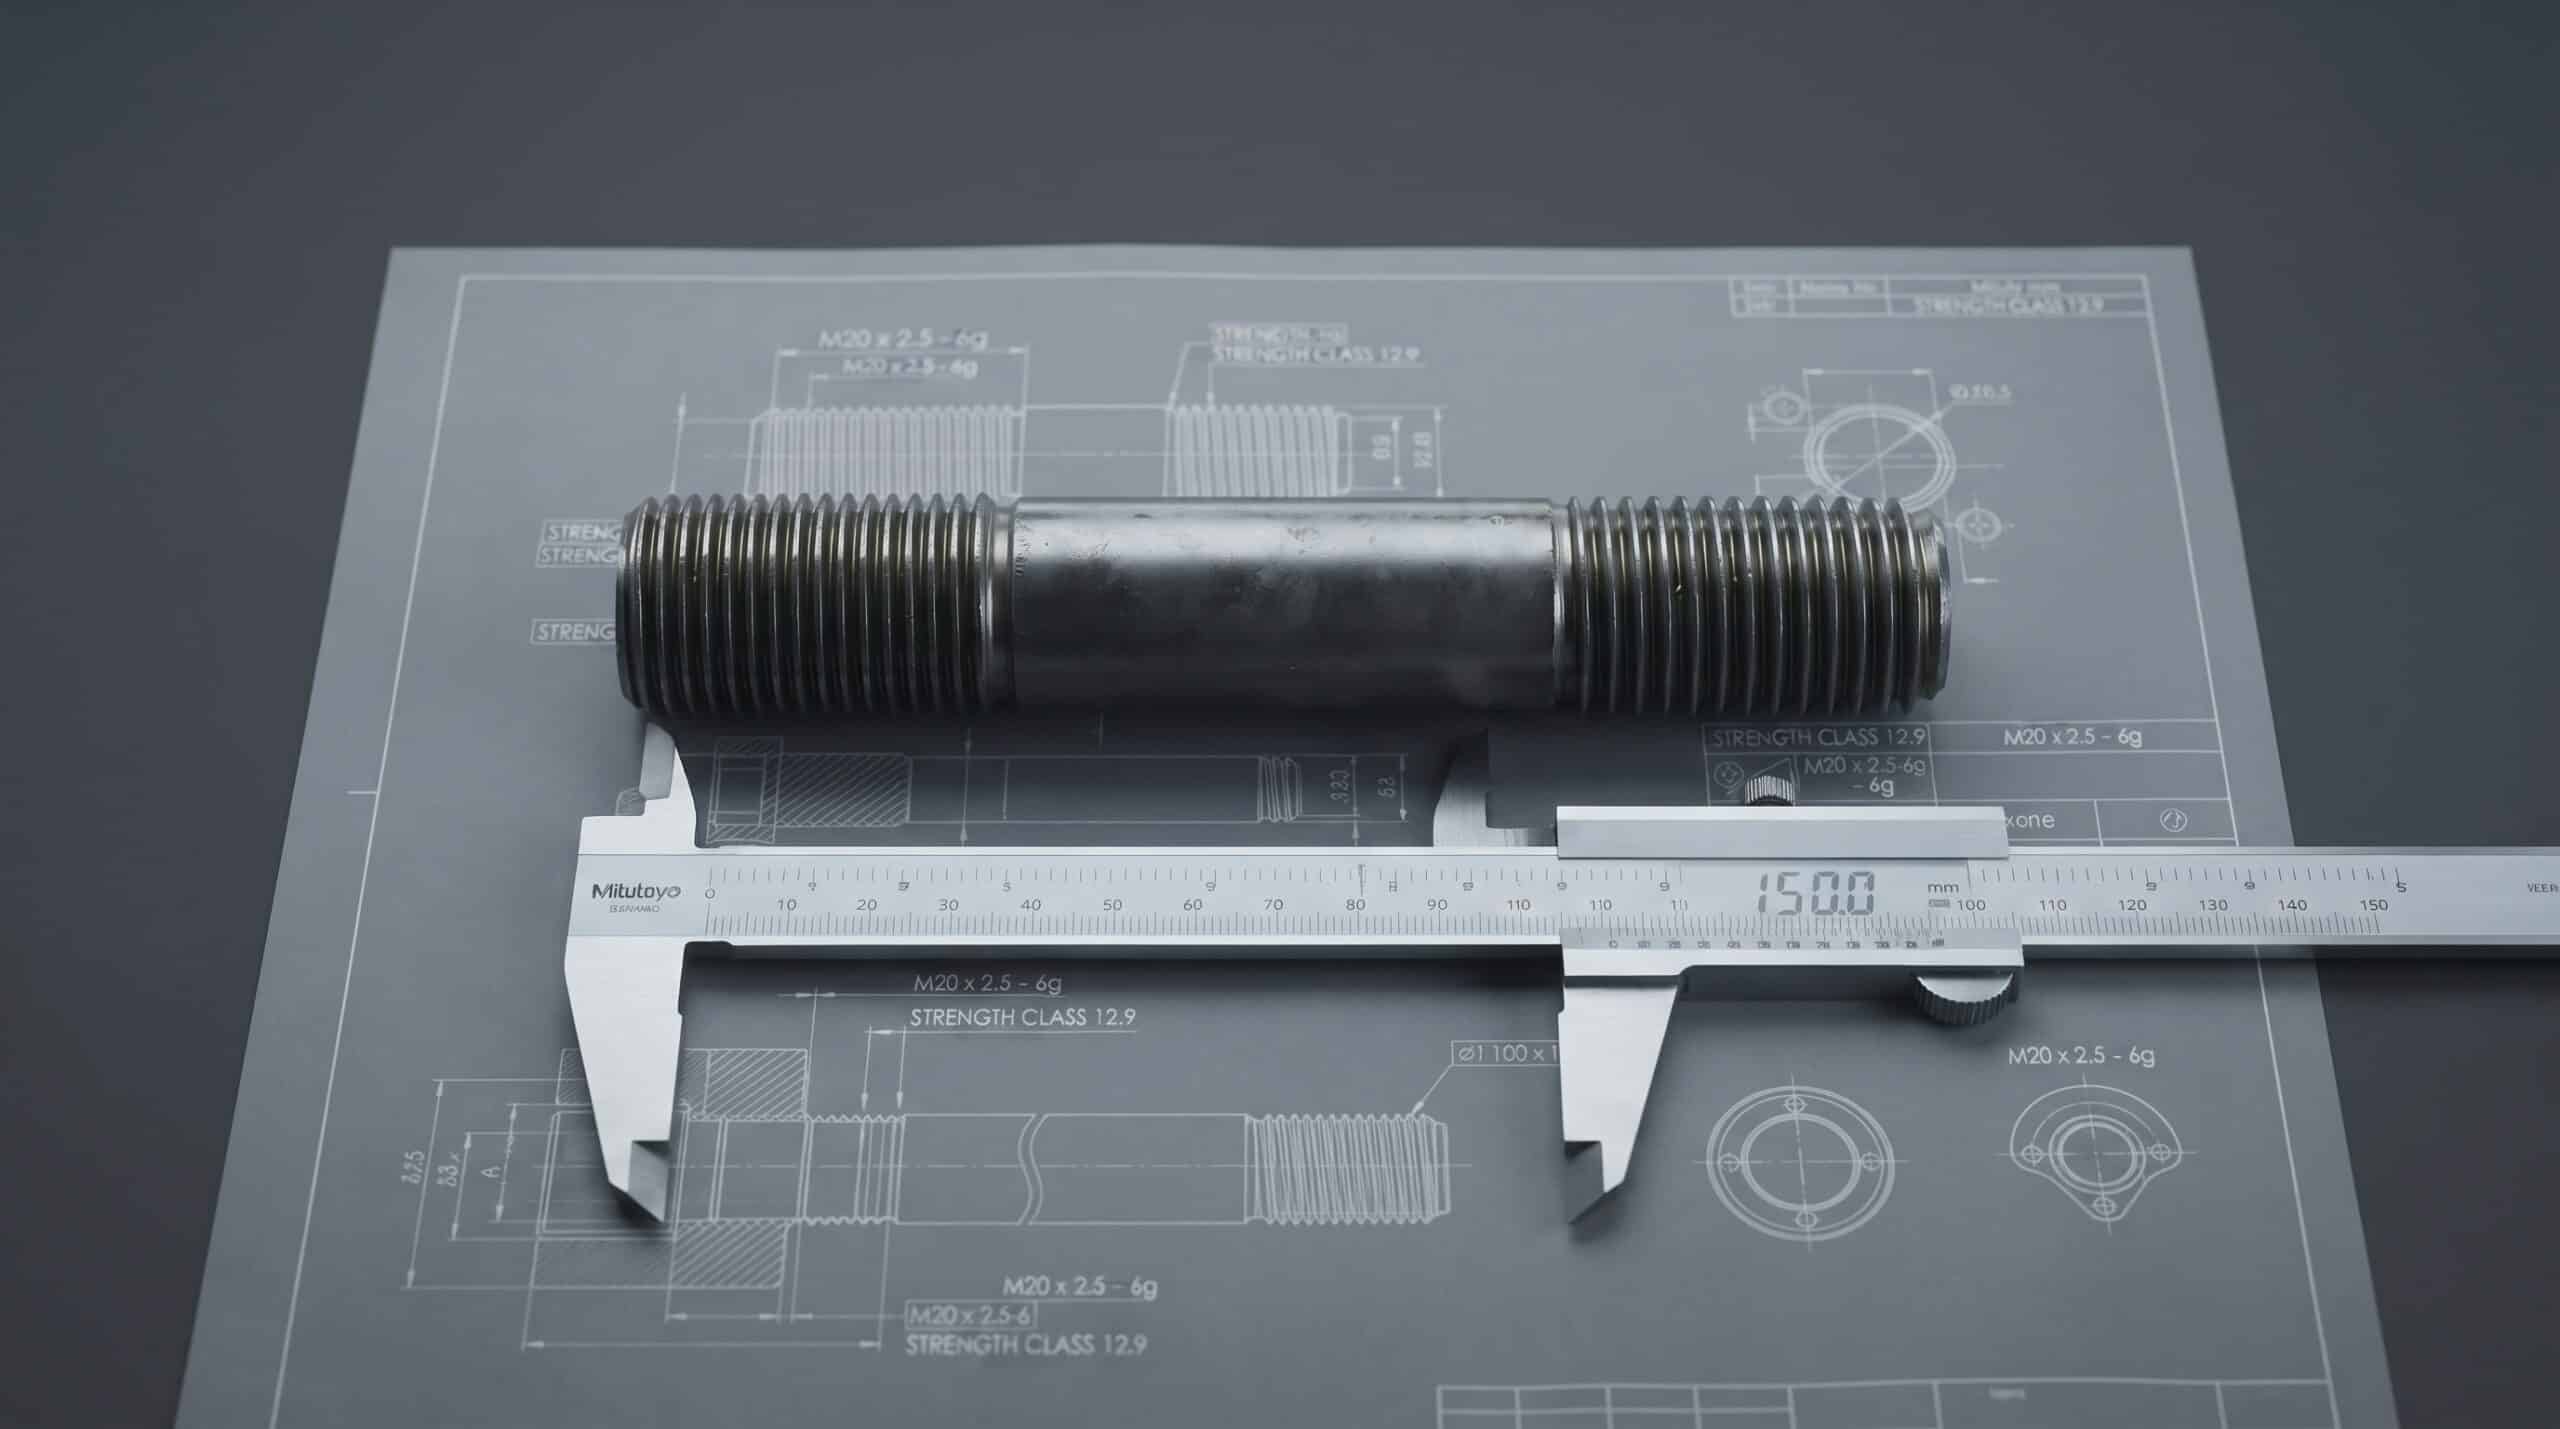
Endüstriyel tesisler, devasa çelik konstrüksiyon yapıları, enerji santralleri, rüzgar türbinleri ve ağır makine sanayisi; dışarıdan bakıldığında çelik ve betonun muazzam bir uyumu olarak görünse de, aslında tüm bu yapısal bütünlüğü bir arada tutan çok daha spesifik, mühendislik harikası küçük detaylar vardır. Bu detayların başında, inşaat ve makine sektörünün belkemiği olan bağlantı elemanları gelir. Cıvata ve somunlarla birlikte bağlantı teknolojilerinin en kritik üyelerinden biri olan saplamalar (gijonlar), taşıdıkları hayati önem nedeniyle üretimlerinden şantiyeye ulaştıkları ana kadar kusursuz bir kalite kontrol sürecinden geçmek zorundadır.
Özellikle gijon saplama imalatı süreçlerinde yapılan milimetrik bir hata, yanlış bir hammadde seçimi veya hatalı uygulanan bir yüzey kaplaması, ilerleyen dönemlerde telafisi milyarlarca lirayı bulabilecek yapısal çökmelere, iş kazalarına ve şantiye duraklamalarına neden olabilir. Bu nedenle, satın alma yöneticileri, inşaat mühendisleri, makine tasarımcıları ve kalite kontrol uzmanları, kullanacakları ürünlerin sadece ölçüsel doğruluğunu değil, metalürjik özelliklerini ve standartlara uygunluğunu da titizlikle sorgulamak zorundadır.
Bu devasa ve kapsamlı rehberde, Türkiye’de ve özellikle sanayinin kalbi konumundaki Konya saplama yapımı ekosisteminde üretim süreçlerinin nasıl işlediğini, uluslararası normların neleri dikte ettiğini, korozyon direnci teknolojilerini, malzeme kalitelerini ve toptan alım yaparken bir tedarikçide aramanız gereken tüm hayati kriterleri en ince mühendislik detaylarına kadar masaya yatırıyoruz.
1. Temel Kavramlar: Gijon ve Saplama Nedir? Aralarındaki Mühendislik Farkları Nelerdir?
Sektörde genellikle eş anlamlı olarak kullanılsalar da, teknik şartnamelerde ve DIN (Deutsches Institut für Normung – Alman Standartlar Enstitüsü) normlarında gijon ve saplama arasında belirgin tanımlama farklılıkları bulunur. Projeleriniz için doğru siparişi verebilmek adına bu terminolojik ayrımları bilmek büyük önem taşır:
Gijon (Tam Boy Dişli Çubuk): Piyasada yaygın olarak “tij” olarak da bilinen gijonlar, çoğunlukla 1 metre, 2 metre veya 3 metre gibi standart tam boylarda üretilen, bir uçtan diğer uca kadar kesintisiz olarak dış vida dişi açılmış silindirik çubuklardır. DIN 975 normuna göre üretilirler. En büyük avantajları, şantiye ortamında ustalar tarafından ihtiyaç duyulan ölçülerde (örneğin 12 cm, 35 cm, 80 cm gibi) kesilerek esnek bir şekilde kullanılabilmeleridir. Havalandırma kanallarının asılması, kablo tavalarının montajı ve kanal cıvatası sistemlerine entegrasyonu gibi alanlarda başrol oynarlar.
Saplama (Özel Kesim Dişli Çubuk): Saplamalar ise genellikle DIN 976 normuna tabidir. Tam boy gijonların belirli ölçülerde fabrikasyon olarak kesilmiş, uçlarına pah kırılmış (çapakları alınmış ve somun girmeye hazır hale getirilmiş) versiyonlarıdır. İki ucu dişli ortası boş saplamalar olabileceği gibi, boydan boya dişli kısa saplamalar da olabilirler. Otomotiv sanayisinde, motor bloklarında, flanş bağlantılarında ve çelik kolonların ankrajında özel ölçü saplama yapımı tercih edilir. Şantiyede kesme işlemiyle vakit kaybedilmez; doğrudan montaja hazırdır.
2. Gijon Saplama İmalatı Süreçlerindeki İleri Üretim Teknolojileri
Bir demir çubuğun, tonlarca yükü taşıyabilecek yüksek mühendislik ürünü bir saplamaya dönüşmesi, arkasında ciddi bir makine parkuru ve metalürji bilgisi gerektirir. Piyasada karşılaşılan ucuz ve kalitesiz ürünlerin en büyük problemi, yanlış üretim teknolojileri ile imal edilmeleridir. Modern ve kaliteli gijon saplama imalatı iki ana yöntemle gerçekleştirilir, ancak bunlardan sadece biri endüstriyel standartları tam anlamıyla karşılar.
A. Talaşlı İmalat (Tornalama Yöntemi) – Geleneksel ve Zayıf Yöntem
Bu yöntemde pürüzsüz çelik çubuk, torna tezgahına bağlanır ve bir kesici elmas (kalem) yardımıyla malzeme yüzeyinden talaş (metal parçaları) kazınarak diş profili oluşturulur. Bu yöntem, prototip üretiminde veya çok özel hatvelerde (diş adımlarında) kullanılsa da, seri üretim için büyük bir dezavantaja sahiptir. Talaş kaldırılırken çeliğin doğal lif yapısı (grain flow) kesilir. Bu kesik lifler, malzemenin gerilme direncini düşürür ve mikro çatlakların oluşumuna zemin hazırlar. Dinamik yüklere maruz kaldığında kırılma riski çok yüksektir.
B. Ovalama (Thread Rolling) – Modern ve Yüksek Mukavemetli Yöntem
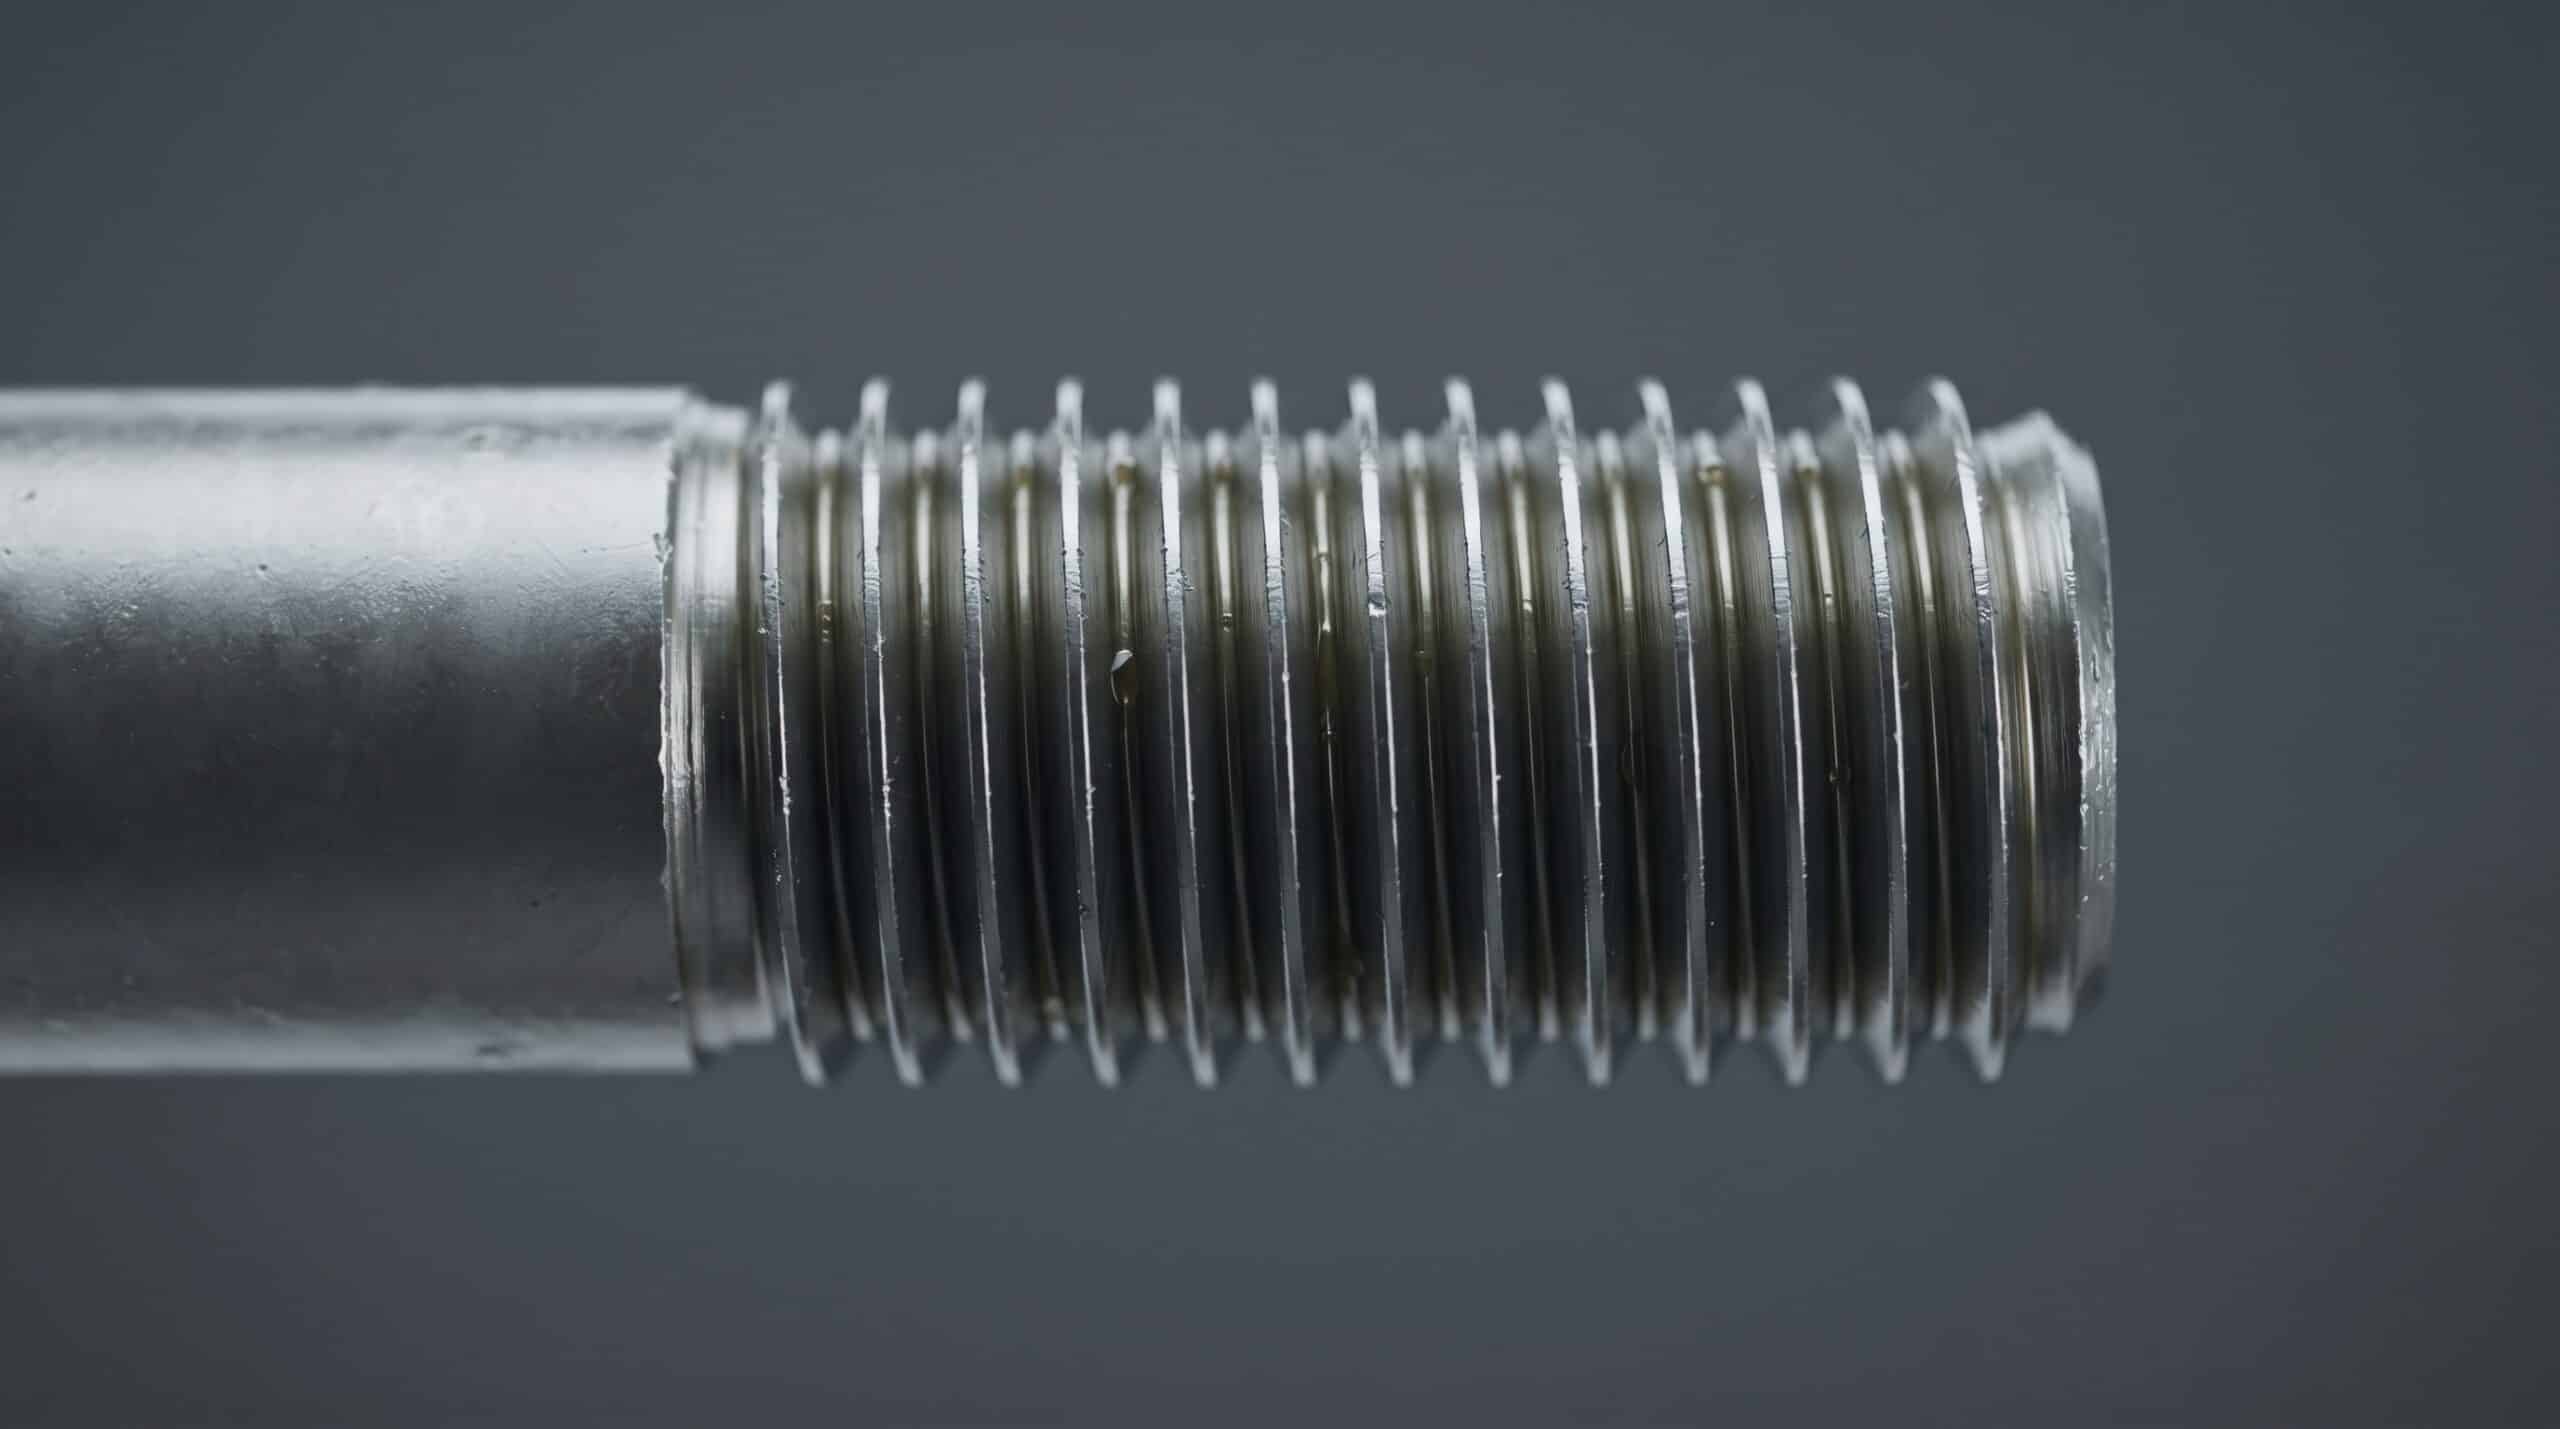
Günümüzde dünya standartlarında Konya ankraj imalatı ve gijon üretimi yapan vizyoner fabrikaların kullandığı tek yöntem “Ovalama” teknolojisidir. Bu yöntemde çelik çubuktan hiçbir şekilde parça (talaş) koparılmaz. Çubuk, yüksek basınç altında dönen iki adet sertleştirilmiş çelik kalıp (ovalama tarağı veya makarası) arasından geçirilir. Kalıplar, devasa bir hidrolik veya mekanik güçle malzemeyi ezerek (soğuk şekillendirme) vida dişlerini oluşturur.
Ovalama yönteminin projenize kattığı olağanüstü avantajlar şunlardır:
- Lif Yapısı Korunur: Metalin kristal yapısı kesilmez, sadece dalga formunu alarak sıkışır. Bu sayede saplamanın yorulma direnci (fatigue resistance) ve kopma mukavemeti talaşlı imalata göre %30’a varan oranlarda artar.
- Yüzey Sertliği: Ezilme sırasında oluşan soğuk işleme (cold working) etkisi, dişlerin yüzey sertliğini artırır, böylece somun takılırken veya sıkılırken diş sıyırması (yiv bozulması) gibi problemlerin önüne geçilir.
- Pürüzsüz Yüzey: Ovalama ile açılan dişlerin yüzey pürüzlülük değeri (Ra) mikroskobik düzeyde çok düşüktür. Bu sayede korozyonun (paslanmanın) başlayacağı mikro girintiler ortadan kalkar.
3. Mekanik Özellikler: Çelik Kalitesi ve Mukavemet Sınıflarının Şifreleri
Projeniz için satın alma yaparken, şartnamede yazan “8.8 kalite” veya “10.9 kalite” ibarelerinin tam olarak ne anlama geldiğini bilmek, yanlış ürün seçimiyle oluşabilecek faciaları önler. Bağlantı elemanlarında kalite sınıfı iki rakamdan oluşur (Örn: 4.8, 6.8, 8.8, 10.9, 12.9). Bu rakamlar tamamen malzemenin statik ve dinamik dayanım sınırlarını matematiksel olarak ifade eder.
4.8 ve 5.8 Kalite Saplamalar (Düşük Karbonlu Çelikler)
Genellikle standart ticari kalite olarak bilinirler. Düşük karbon oranına sahip, kolay işlenebilir çeliklerden üretilirler.
- Matematiği: İlk rakam (4) x 100 = 400 N/mm² Minimum Çekme Dayanımı (Kopma noktası). İkinci rakam (8) ise akma dayanımının çekme dayanımına oranıdır (%80). Yani 400 x 0.8 = 320 N/mm² Akma Dayanımı (Malzemenin kalıcı şekil bozukluğuna uğradığı nokta).
- Kullanım Alanları: Hafif asma tavanlar, kablo tavaları, ahşap mobilya bağlantıları, havalandırma kanalları gibi üzerinde ağır statik yük veya titreşim olmayan alanlar.
8.8 Kalite Saplamalar (Isıl İşlemli Yüksek Mukavemet)
Yüksek mukavemetli gijon saplama dendiğinde akla ilk gelen standarttır. Orta karbonlu veya alaşımlı çelikten üretildikten sonra fabrikada “Su Verme (Quenching)” ve “Menevişleme (Tempering)” adı verilen özel ısıl işlem fırınlarına girerler.
- Matematiği: Çekme dayanımı 800 N/mm², Akma dayanımı ise 640 N/mm²’dir (800 x %80).
- Kullanım Alanları: Çelik binaların taşıyıcı kolonlarında, yüksek basınçlı boru hatlarında, asansör raylarında, köprü ve viyadüklerde, ağır makine şasi bağlantılarında zorunlu olarak kullanılır. Bir projede 8.8 kalite tij kullanılıyorsa, montajda kullanılacak 6 köşe somun imalatı ürünlerinin de en az 8 kalite mukavemetinde olması hayati bir mühendislik kuralıdır.
10.9 ve 12.9 Kalite Saplamalar (Ekstra Yüksek Mukavemet)
Krom, molibden, vanadyum gibi elementlerle alaşımlandırılmış çeliklerden üretilirler. Rüzgar türbinlerinin kanat bağlantıları, iş makinelerinin palet sistemleri, motor silindir kapakları gibi inanılmaz çekme ve titreşim kuvvetlerinin olduğu yerlerde kullanılırlar. Bu ürünlerdeki en büyük risk, kaplama süreçlerinde yaşanabilecek “Hidrojen Kırılganlığı” (Hydrogen Embrittlement) riskidir. Bu nedenle 10.9 ve üzeri saplamalarda elektro galvaniz yerine genellikle çinko lamel (Geomet/Dacromet) kaplamalar tercih edilir.
4. Korozyon Direnci ve Yüzey Kaplama Standartları: Paslanmaya Karşı Savaş
Sıfır bir binanın veya endüstriyel tesisin inşaat aşamasında her şey pırıl pırılken, sadece birkaç yıl sonra tesisat şaftlarındaki veya dış cephedeki bağlantı elemanlarının pas kusmaya başlaması, en sık karşılaşılan kalitesizlik belirtisidir. Toptan gijon fiyatları araştırması yaparken, ürünün çıplak (siyah) mı yoksa kaplamalı mı olduğuna, kaplamalı ise hangi standartta kaplandığına mutlaka dikkat edilmelidir.
İşte gijon saplama imalatında uygulanan korozyon kalkanları ve standartları:
- Elektro Galvaniz (Çinko) Kaplama (DIN EN ISO 4042): Saplamaların asidik havuzlarda temizlendikten sonra elektroliz yöntemiyle yüzeylerine çinko iyonlarının yapıştırılması işlemidir. Standart olarak 5 ila 15 mikron arasında bir kalınlık sağlar. Estetik, parlak ve gümüşümsü bir görünüm sunar. Ancak koruma kapasitesi sınırlıdır. Sadece bina içi, nemsiz, kapalı ortam uygulamaları için (örneğin AVM asma tavanları, ofis tesisatları) yeterlidir. Dış mekana çıkıldığında hızla korozyona uğrar.
- Sıcak Daldırma Galvaniz (HDG – Hot Dip Galvanizing) (DIN EN ISO 10684): Bağlantı elemanı, 450-460°C sıcaklıkta kaynayan erimiş çinko havuzuna batırılıp çıkarılır. Bu işlem yüzeyde 40 ila 60 mikron kalınlığında, çeliğin kendi dokusuyla kimyasal bir bağ kuran inanılmaz sağlam bir alaşım tabakası oluşturur. Otoyol bariyerleri, telekomünikasyon direkleri, GES (Güneş Enerjisi Santralleri) konstrüksiyonları, sokak aydınlatmaları ve liman inşaatlarında kullanılan tüm tijler ve ankrajlar sıcak daldırma galvaniz olmak zorundadır. Burada dikkat edilmesi gereken en kritik husus, kaplama kalınlığından dolayı dişlerin (hatvelerin) dolmasıdır. Bu yüzden sıcak daldırma saplamalar için üretilen somunlar, üretim bandında “geniş (oversize) kılavuz” ile çekilerek toleransları büyütülür. Standart bir somun, sıcak daldırma bir tije asla takılamaz.
- Çinko Lamel Kaplamalar (Geomet / Dacromet) (DIN EN ISO 10683): Özellikle otomotiv ve rüzgar enerjisi sektörlerinin vazgeçilmezidir. Yüzeye mikroskobik çinko ve alüminyum pullarının (lamellerinin) özel bir bağlayıcı ile fırınlanarak yapıştırılmasıdır. Sadece 8-10 mikron gibi incecik bir tabaka oluşturmasına rağmen, Tuz Testi (Salt Spray Test) kabinlerinde 1000 saate kadar paslanmadan dayanabilir. İnce olduğu için diş formunu bozmaz ve 10.9 kalite gibi yüksek mukavemetli çeliklerde asit havuzuna girilmediği için tehlikeli “Hidrojen Gevrekliği” riskini sıfıra indirir.
- Paslanmaz Çelik Saplamalar (A2 – A4 Inox): Bir kaplama yöntemi değil, hammaddenin kendisidir. Gıda, ilaç, kimya tesisleri, arıtma tesisleri ve marin (denizcilik) uygulamalarında korozyon o kadar şiddetlidir ki, hiçbir kaplama uzun süre dayanamaz. Bu durumlarda DIN EN ISO 3506 normuna uygun, krom ve nikel oranı yüksek A2 (304 kalite) veya asitlere/klora ekstra dayanıklı molibden ilaveli A4 (316 kalite) paslanmaz gijon imalatı ürünleri kullanılır.
Projenizin çevresel şartlarına ve korozyon risklerine en uygun yüzey koruma teknolojisine sahip bağlantı elemanlarını seçmek ve sipariş vermek için Yetgin Cıvata korozyon korumalı ürün yelpazesini inceleyebilir, uzman mühendislik departmanından teknik destek talep edebilirsiniz.
5. Uluslararası Kalite Standartları ve Hassas Ölçüm Toleransları
Kaliteli bir üretim tesisi, ürettiği her bir saplamanın dünyaca kabul görmüş normlara birebir uyduğunu kanıtlamak zorundadır. Metrik vida dişlerinde en çok kullanılan tolerans sınıfı 6g (saplamalar için) ve 6H (somunlar için) dir. Bu toleranslar, somun ve saplamanın ne çok sıkı olup montajı zorlaştırmasını ne de çok gevşek olup yük altında sıyrılmasını engellemek için tasarlanmıştır.
Geçer / Geçmez Mastar Kontrolü (Go / No-Go Gauge): Şantiyeye gelen veya üretim bandından çıkan kaliteli tij saplama ürünlerinin diş formları, kalibre edilmiş özel çelik mastarlarla kontrol edilir. “Geçer (Go)” tarafı, vidanın üzerine takılmadan, pürüzsüz bir şekilde sonuna kadar dönerek gitmelidir. “Geçmez (No-Go)” tarafı ise en fazla 1-2 tur döndükten sonra sıkışıp kalmalıdır. Eğer Geçmez mastar sonuna kadar dönüyorsa, o saplamanın dişleri gereğinden ince açılmış demektir ve yük bindiğinde o dişler bıçakla kesilmiş gibi sıyrılıp bağlantıyı çökertecektir. Merdiven altı üreticilerin maliyetleri düşürmek (daha az çelik kullanmak) için yaptıkları en büyük hile, diş çaplarını toleransların çok altında inceltmektir.
6. Toptan Gijon Saplama Tedarikinde Doğru Fabrikayı / Üreticiyi Seçme Kriterleri
Yüzlerce tonluk devasa inşaat ve altyapı projeleri yürütüyorsanız, bağlantı elemanlarını perakende satıcılardan değil, doğrudan üretim hatları olan, mühendislik altyapısı güçlü bağlantı elemanları üreticilerinden almalısınız. Hatalı bir üretici seçimi sadece malzeme israfı değil, projenin mühürlenmesine kadar gidecek hukuki sorunlar doğurabilir. İyi bir üretici ararken şu sertifika ve altyapıları sorgulamalısınız:
EN 10204 3.1 Malzeme Sertifikası
Bu belge, bağlantı elemanları sektörünün pasaportudur. Satın aldığınız 8.8 kalite bir saplamanın gerçekten 8.8 kalite olup olmadığını, üretildiği çeliğin şarj numarasını, döküm laboratuvarındaki kimyasal analiz sonuçlarını (Karbon, Mangan, Kükürt, Fosfor oranları) ve üretim sonrası çekme/kopma test (Tensile test) sonuçlarını içeren resmi ve imzalı laboratuvar belgesidir. Kurumsal projelerde yapı denetim firmaları ve müşavirler şantiyeye giren mallar için bu sertifikayı zorunlu kılar. Tedarikçiniz size 3.1 sertifikası sağlayamıyorsa, ürünlerin kalitesi tamamen meçhuldür.
Gelişmiş Kalite Kontrol Laboratuvarı
Bir üreticinin sadece CNC ve ovalama tezgahlarına sahip olması yetmez. Fabrika bünyesinde tam donanımlı bir kalite laboratuvarı bulunmalıdır. Bu laboratuvarda;
- Kopma ve akma sınırlarını test eden çekme test cihazı,
- Mikro vickers veya Rockwell yüzey ve çekirdek sertlik ölçüm cihazları,
- Galvaniz kalınlığını mikron cinsinden ölçen manyetik kaplama kalınlık cihazları,
- Diş profillerini dev ekrana yansıtarak optik sapmaları arayan profil projeksiyon cihazları aktif olarak kullanılmalıdır.
Özel Üretim ve Esneklik Kabiliyeti
Her proje standart katalog ürünleriyle çözülemez. Bazen bir rüzgar gülü temeli için U-bolt şeklinde bükülmüş devasa ankrajlar, bazen bir petrokimya tesisi için her iki ucu farklı hatvelere sahip stud bolt saplamalar gerekebilir. Doğru tedarikçi, talaşlı imalat, sıcak dövme, soğuk şekillendirme ve CNC parkuru sayesinde projeye özel teknik resimler üzerinden Konya özel ölçü saplama imalatı gerçekleştirebilecek makine ve mühendis kapasitesine sahip olmalıdır.
7. Şantiyelerde Karşılaşılan Sık Hatalar ve Sonuçları
Makalemizin son bölümünde, teorik kalitenin sahada nasıl yok edilebileceğine dair en yaygın uygulama hatalarına değinmek istiyoruz:
- Farklı Kalitelerin Karıştırılması: Şantiyede taşeronların 8.8 kalite taşıyıcı bir saplamaya 4 kalite zayıf bir somun takması veya pulları (rondelaları) unutması, tüm yük hesaplarını alt üst eder.
- Spiral (Taşlama) ile Isıtarak Kesme: Gijonlar kesilirken fazla basınç uygulanıp malzemenin ucu kızartılırsa (aşırı ısınırsa), o bölgedeki çeliğin ısıl işlemi (sertliği) bozulur, metal yumuşar. Kesim işlemleri her zaman kontrollü yapılmalıdır.
- Epoksi (Ankraj Kimyasalı) Hataları: Beton içi sabitlemelerde deliğin içindeki tozun hava pompası ve fırçayla iyice temizlenmemesi, sıkılan kimyasalın betona değil toza yapışmasına neden olur. Saplama, öngörülen yükün onda birinde yerinden kolayca çıkar.
Mühendisliğin ve Kalitenin Buluşma Noktası
Endüstriyel yapılarda, köprülerde, barajlarda ve plazalarda gördüğümüz devasa yapısal ihtişam, aslında onları milimetrik hassasiyetle bir arada tutan gijonların, saplamaların, somunların ve ankraj elemanlarının omuzlarında yükselir. “Nasıl olsa altı üstü bir demir parçası” mantığıyla yapılan merdiven altı satın almalar, modern mühendisliğin en büyük düşmanıdır. Üretiminde ovalama teknolojisi kullanılan, diş profilleri standart toleranslarda olan, doğru ısıl işlemlerle mukavemet sınıfı netleştirilmiş ve çevresel faktörlere uygun yüzey kaplaması yapılmış bağlantı elemanları, projenizin sadece bugününü değil, on yıllar sonrasını da güvence altına alır.
Türkiye’nin üretim ve mühendislik başkentlerinden Konya’da yerleşik, ileri teknoloji üretim bantları, tavizsiz kalite kontrol laboratuvarları ve uluslararası standartlara (DIN, ISO, TSE) tam uyumlu üretim felsefesiyle sektörde öncü olan bir partnerle çalışmak, satın alma ve proje yönetim süreçlerinizdeki en büyük güvenceniz olacaktır. Projelerinizde riske yer bırakmamak, standart ürünlerde yüksek stok avantajından yararlanmak ve projeye özel gijon saplama imalatı ihtiyaçlarınıza profesyonel mühendislik çözümleri bulmak için Yetgin Cıvata resmi web sitesi üzerinden katalogları inceleyebilir, uzman ekiple doğrudan irtibata geçebilirsiniz. Çünkü yapıların gücü, bağlantı noktalarının kalitesinde gizlidir.