


Bir yapının, endüstriyel tesisin veya ağır çelik konstrüksiyon projesinin gökyüzüne doğru ne kadar güvenle yükselebileceği, yerin altında yatan bağlantı noktalarının, yani temelin kalitesine doğrudan bağlıdır. Yüzlerce tonluk çelik kolonlar, devasa rüzgar türbinleri, köprü ayakları ve enerji nakil hatları, rüzgarın, depremin ve kendi ağırlıklarının yarattığı muazzam yükleri toprağa aktarmak zorundadır. İşte çelik üst yapı ile betonarme temel arasında bu kritik yük transferini gerçekleştiren, köprü vazifesi gören o mühendislik harikası bağlantı elemanlarına “ankraj” adı verilir. Ankraj ailesinin endüstriyel projelerde en sık tercih edilen, tasarımıyla çekme kuvvetlerine (pull-out) karşı olağanüstü bir direnç sağlayan üyesi ise L ankrajlardır.
Özellikle endüstriyel sanayi kenti Konya’nın güçlü altyapısıyla desteklenen Konya ankraj imalatı sektörü, hem Türkiye’nin devasa projelerine hem de global pazarlara bağlantı elemanı sağlamaktadır. Ancak her proje birbirinin aynısı değildir ve bazen standart bir ürün katalogdan seçilip kullanılamaz. Temel derinlikleri, zemin etütleri ve uygulanacak statik yük hesaplamaları, çoğu zaman özel ölçü L ankraj imalatını zorunlu kılar. Bu devasa teknik rehberde, L tipi ankrajların mekanik anatomisini, üretimde kullanılan çelik kalitelerinin kritik farklarını, standart ve projeye özel üretim arasındaki ayrımı ve şantiyeleriniz için satın alma yaparken dikkat etmeniz gereken mühendislik kurallarını en ince ayrıntılarına kadar inceliyoruz.
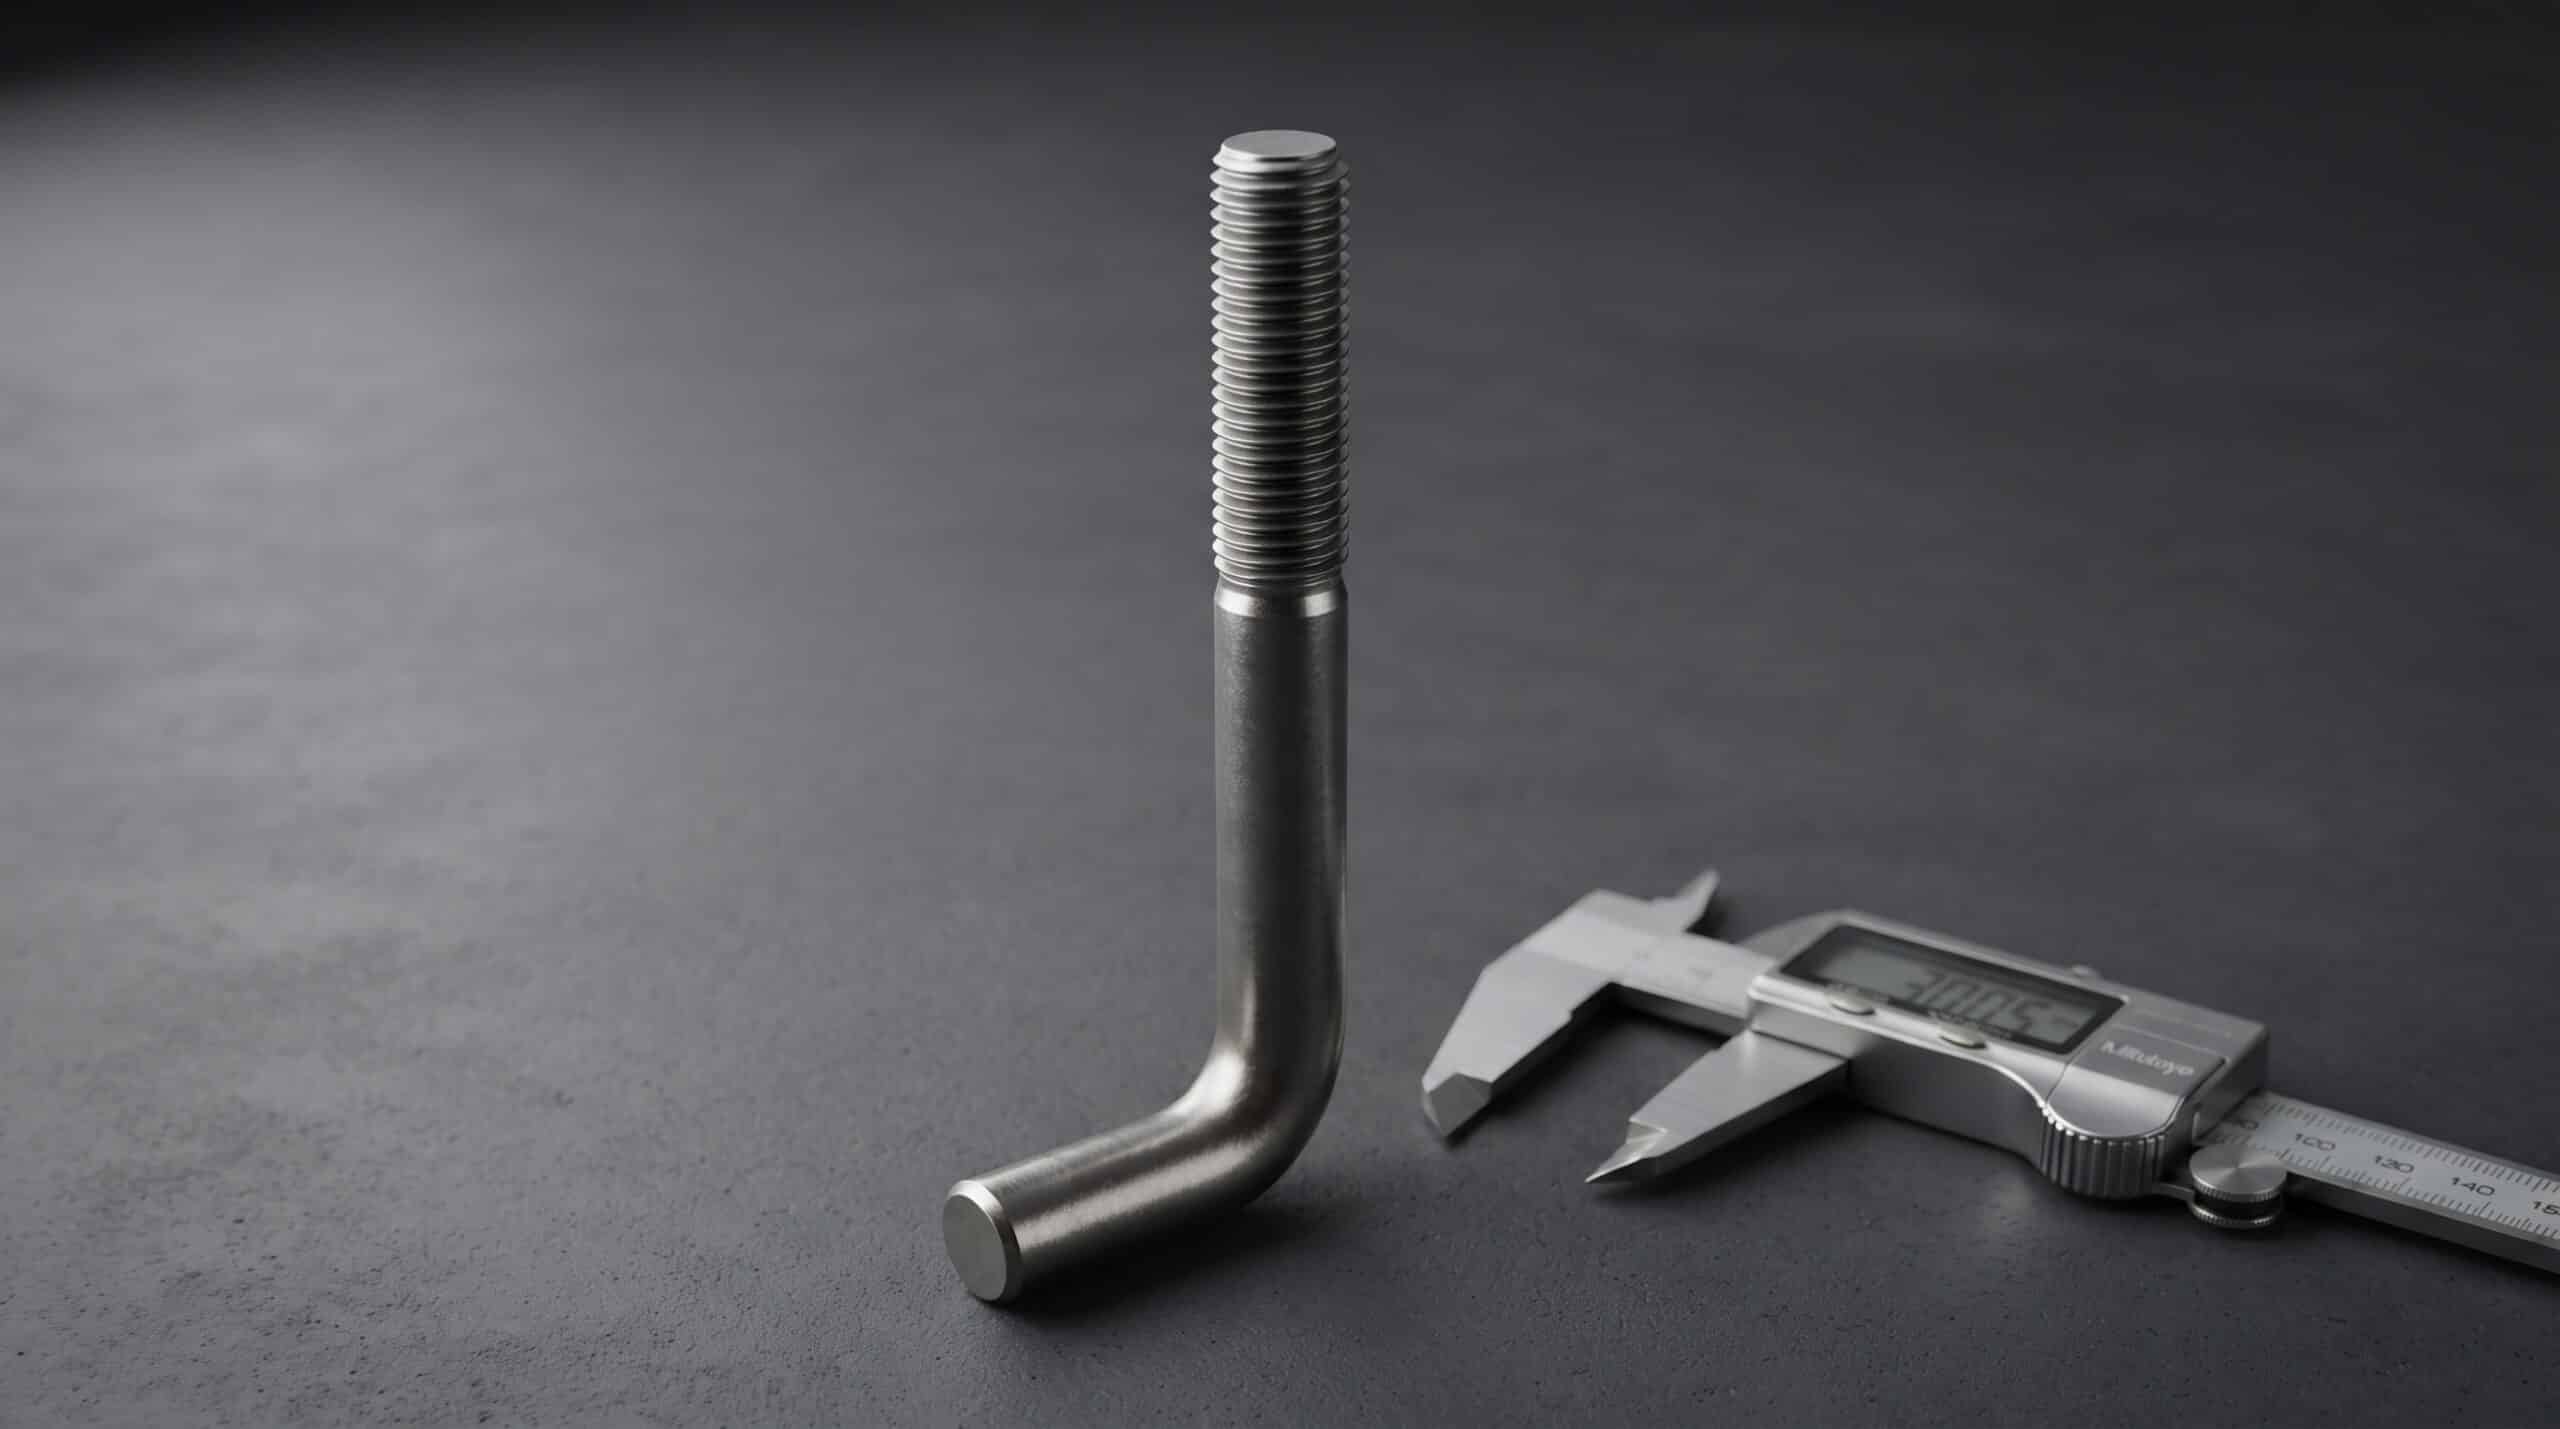
1. Ankraj (Anchor) ve L Ankraj Nedir? Yapısal Mekaniğin Temeli
Kelime anlamı olarak “demirlemek”, “sabitlemek” manasına gelen ankraj, inşaat ve yapı mühendisliğinde iki farklı materyali (genellikle çelik ve beton) birbirine entegre etmek için kullanılan metal taşıyıcılardır. Çelik yapılar beton temele doğrudan kaynaklanamaz veya vidalanamaz. Betonun içine önceden yerleştirilen ve üzeri betonla kaplanan bu çelik rotlar (saplamalar), donduktan sonra betonun ayrılmaz bir parçası haline gelir ve üstte kalan dişli kısımlarına çelik kolonların taban plakaları (flanşları) oturtularak devasa somunlarla sıkılır.
Neden L Formu? Tasarımın Arkasındaki Fizik
Piyasada I tipi (düz), J tipi (kancalı), U tipi ve L tipi olmak üzere farklı ankraj rotları bulunur. L ankraj, isminden de anlaşılacağı üzere, uzun bir düz gövdeye sahip olup, alt ucunda 90 derecelik (dik açılı) bir kıvrım (kanca) barındıran bağlantı elemanıdır. Bu 90 derecelik kıvrımın çok temel bir fiziksel amacı vardır: Sıyırma ve Çekme Direncini Maksimize Etmek.
Sadece düz bir saplama (I ankraj) betona gömüldüğünde, yukarı yönlü bir çekme kuvveti (örneğin fırtınalı bir havada rüzgarın çatıya uyguladığı kaldırma kuvveti) uygulandığında, çelik ile beton arasındaki sürtünme kuvveti yenilirse ankraj betonun içinden adeta bir çivi gibi sıyrılarak çıkabilir. Oysa alt ucu “L” şeklinde bükülmüş bir ankraj, betonun içindeki donatı (inşaat demiri) hasırının altına veya arasına geçer. Yukarı yönlü bir çekme kuvveti uygulandığında, L kıvrımı yukarıdaki beton kütlesine devasa bir yüzey alanıyla baskı yapar. L ankrajın yerinden çıkabilmesi için, üzerindeki tüm “beton kopma konisinin” (concrete breakout cone) parçalanması gerekir. Bu da L ankrajları, eksenel çekme yüklerine karşı dünyanın en güvenilir sabitleme elemanlarından biri yapar.
Konya ankraj imalatı kapasitesi ve yüksek kaliteli ürün tedariki için Türkiye’nin dört bir yanındaki projelere çözüm sunan Yetgin Cıvata bağlantı teknolojilerinden yararlanabilirsiniz.
2. Standart vs. Özel Ölçü L Ankraj Tasarımı: Hangisi Seçilmeli?
Proje müellifleri ve satın alma uzmanları için en büyük ikilemlerden biri, kataloglarda yer alan standart hazır ankrajları mı kullanmak yoksa statik ofisinden gelen teknik resimlere göre baştan özel ölçü L ankraj üretimi mi yaptırmak gerektiğidir. Her iki durumun da projenin doğasına göre haklı gerekçeleri vardır.
A. Standart Ölçü L Ankrajların Kullanım Alanları ve Avantajları
Standart L ankrajlar, genellikle M12 ile M36 çapları arasında, standart diş boylarına (örneğin 100 mm) ve standart L büküm uzunluklarına (örneğin 50 mm, 80 mm) sahip, seri üretim bantlarından çıkan hazır ürünlerdir (Örn: M16 x 400 mm).
- Hız ve Stok Erişilebilirliği: Şantiyede acil beton döküm planlaması varsa, hazır ölçülü L ankrajlar hemen stoktan çekilebilir. Bu da lojistik süreci inanılmaz derecede hızlandırır.
- Ekonomik Maliyet: Seri üretim, birim maliyetleri her zaman düşürür. Kalıp veya özel tezgah ayarı gerektirmediği için toptan L ankraj fiyatları standart ölçülerde çok daha bütçe dostudur.
- Kullanım Yerleri: Aydınlatma direkleri temel bağlantıları, hafif prefabrik yapı temelleri, depo sundurmaları, otoyol tabela direkleri, kamera ve güvenlik sistemleri direkleri gibi aşırı ekstrem rüzgar/deprem yüküne maruz kalmayan, hesaplanabilir ve standart ağırlıktaki yapılarda güvenle tercih edilir.
B. Özel Ölçü L Ankraj Üretimini Zorunlu Kılan Durumlar
Devasa endüstriyel tesisler, rafineriler, gökdelenler veya ekstrem coğrafyalardaki yapılar standart bir ankrajın taşıma kapasitesinin çok ötesine geçer. Bazen beton temel çok derindir ve kancanın en alt donatıya ulaşması için rotun 2 metre uzunluğunda olması gerekebilir. Veya şablon plakası çok kalındır ve diş boyunun standart 10 cm yerine 30 cm açılması talep edilebilir. İşte bu noktada devreye Yetgin Cıvata’nın gelişmiş makine parkuru ile sağladığı özel ölçü L ankraj imalat teknolojileri girer:
- Milimetrik Statik Uyumu: İnşaat mühendislerinin STA4CAD veya SAP2000 gibi programlardan çıkardığı “kesme kuvveti”, “çekme kuvveti” ve “moment” değerlerine birebir uygun kalınlık, boy ve kanca genişliğinde üretim yapılır.
- Ekstra Kalın Çaplar: Rüzgar türbini temelleri veya ağır sanayi pres makinelerinin ayakları gibi dinamik titreşimin zirve yaptığı alanlarda M42, M48, M56 ve hatta M72 gibi devasa çaplarda L bükümlü ankrajlar sadece sipariş üzerine, özel sıcak dövme/bükme teknikleriyle üretilir.
- Spesifik Hatve ve Diş Uzunlukları: Parçanın çift somunla kilitlenmesi veya kalın grout (büzülmez harç) katmanlarının altında kalması durumlarında ekstra uzun diş profilleri ovalama tezgahlarında projeye özel olarak çekilir.
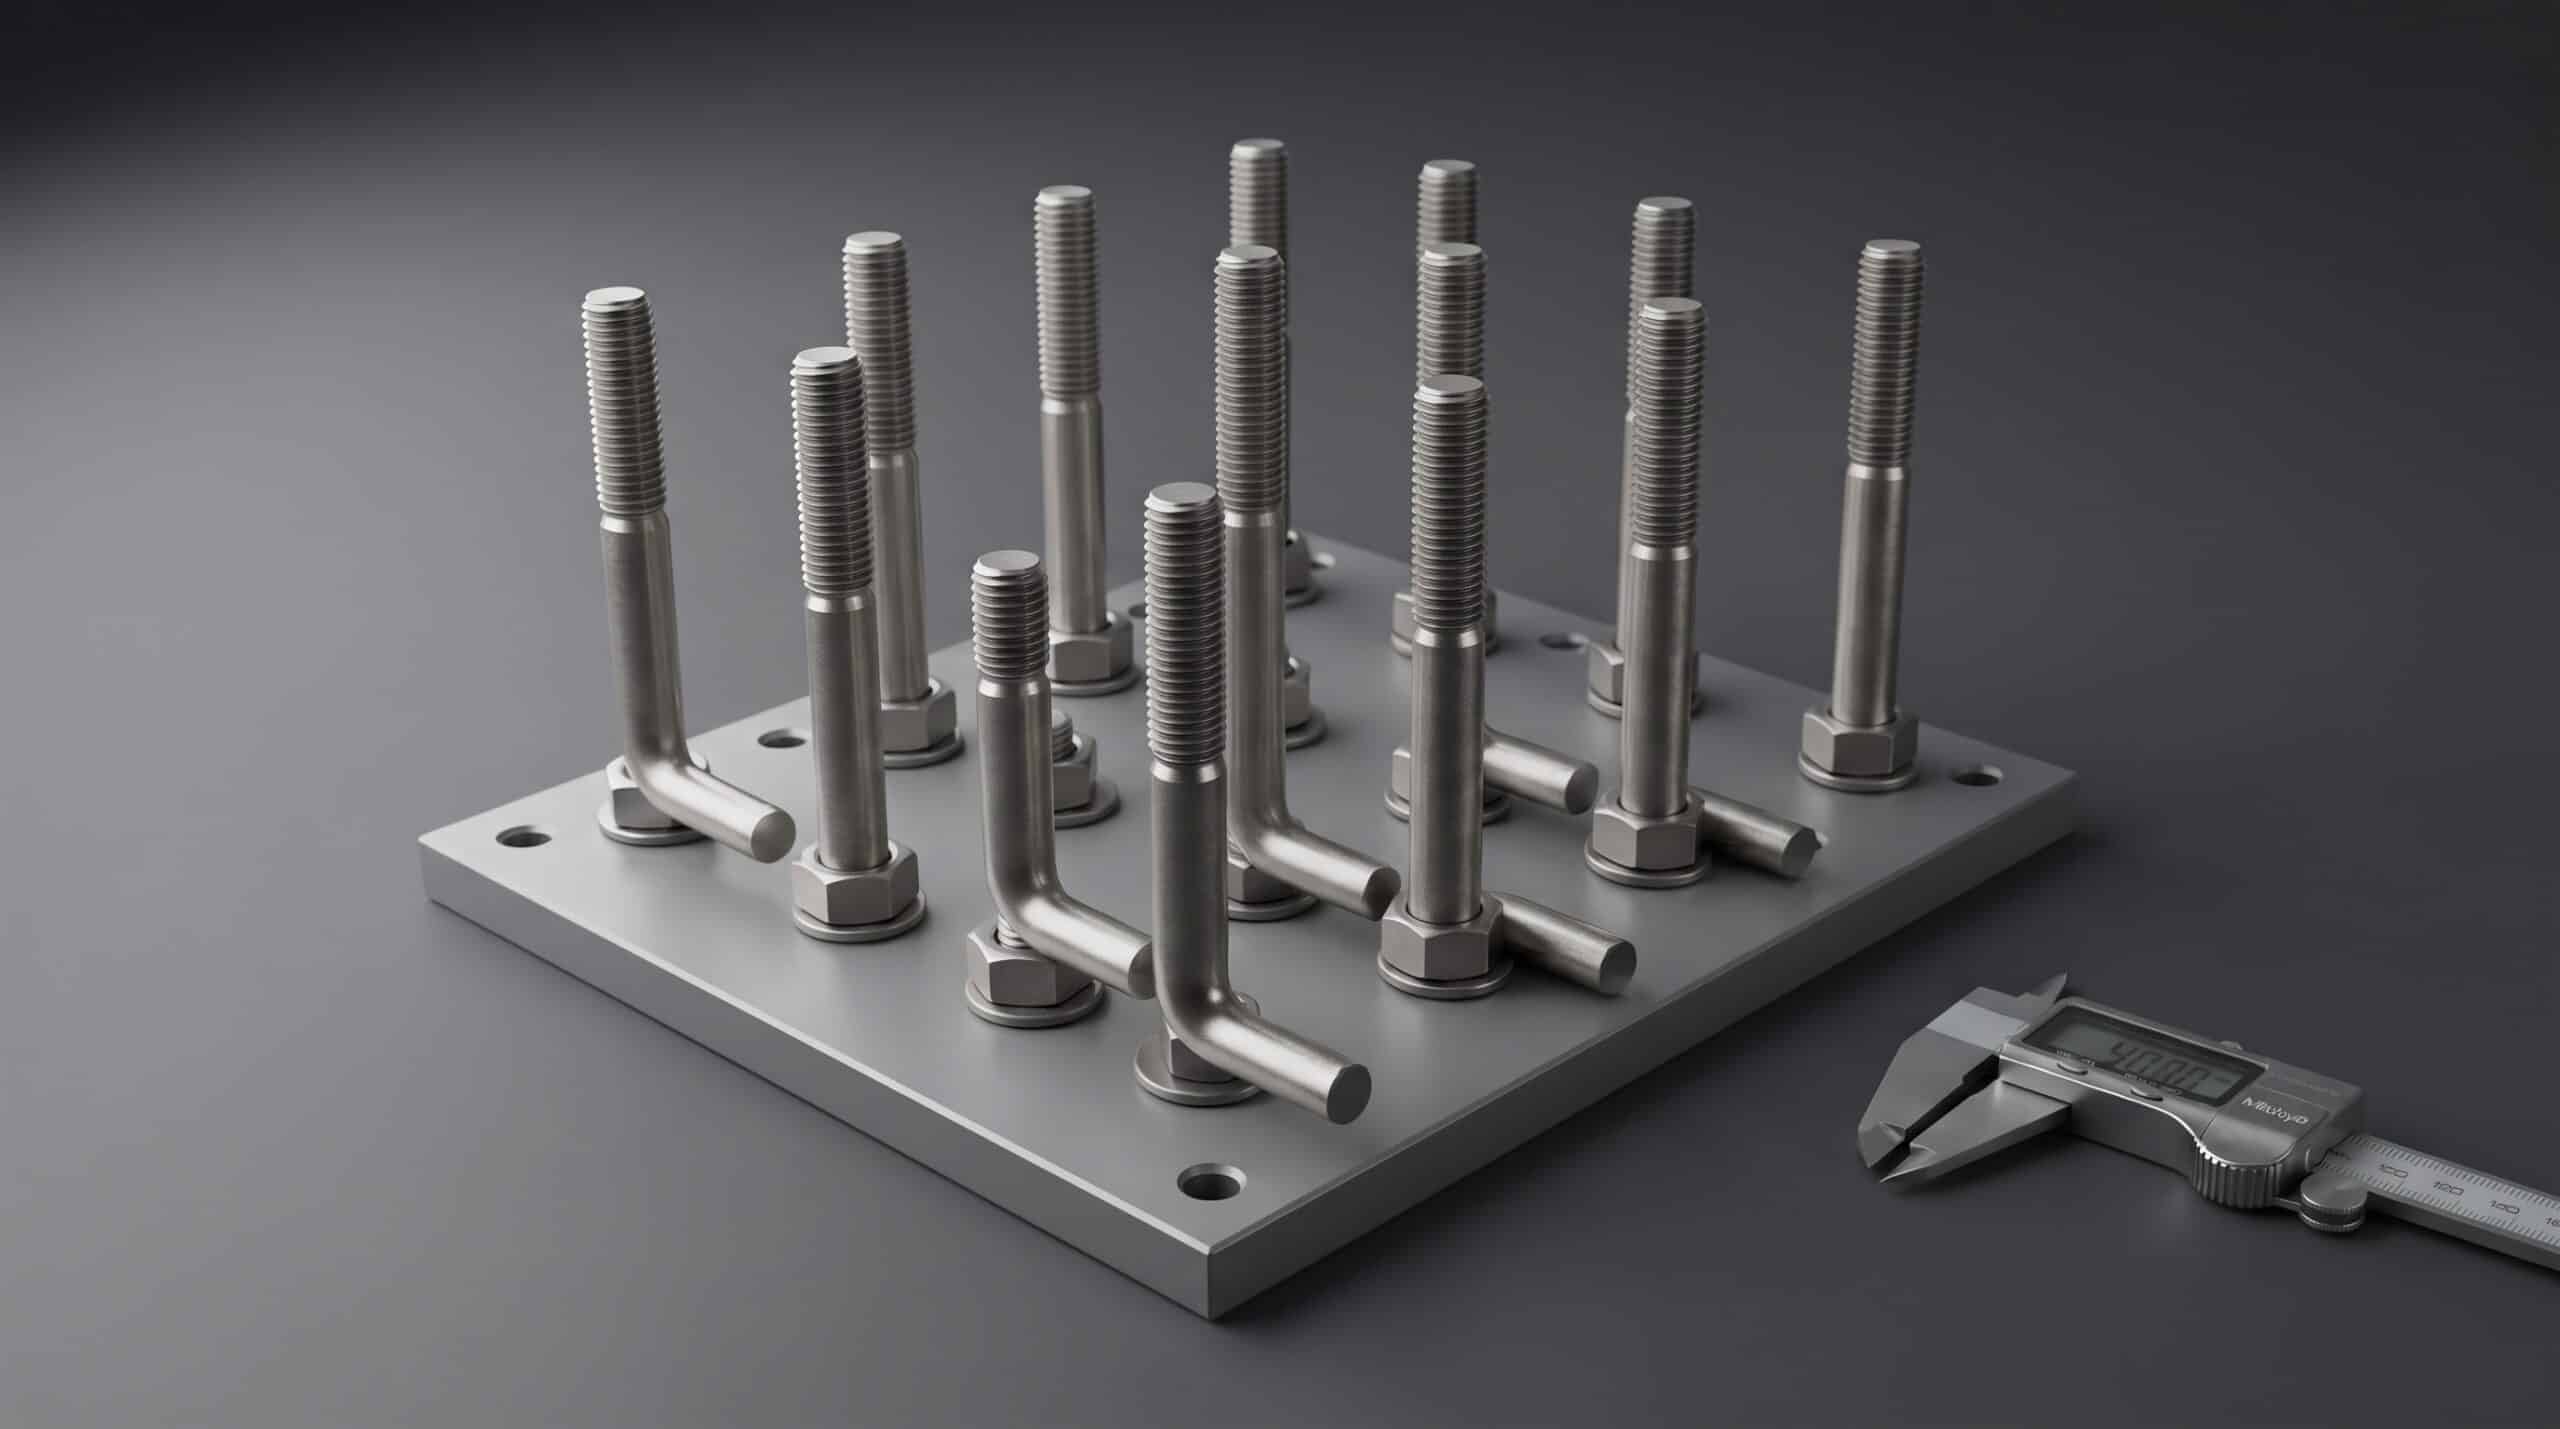
3. L Ankraj İmalatında Kullanılan Çelik Kaliteleri ve Mukavemet Sınıfları
Bir inşaat demiri ile yapısal bir ankraj cıvatası arasındaki farkı belirleyen şey, içerdikleri karbon oranı, alaşım elementleri ve gördükleri ısıl işlemlerdir. Bir L ankrajın dışarıdan şekline bakarak kalitesini anlayamazsınız. Projenin statik raporunda yer alan malzeme sınıfını doğru seçmek ve üreticiye bu standartta kaliteli ankraj saplama ürettirmek hayati önem taşır.
- S235JR (St37) Kalite Çelikler (Standart Ticari Kalite): Piyasada “kara sac” veya “standart inşaat çeliği” eşdeğeri olarak bilinen en yaygın düşük karbonlu çeliktir. İşlenmesi, bükülmesi, kesilmesi ve kaynak yapılması (kaynaklanabilirlik) mükemmeldir. Yaklaşık 360-510 N/mm² kopma dayanımına sahiptir. Statik hesaplarda ekstrem kuvvetler olmayan çevre çit direkleri, otopark bariyerleri, hafif sundurma kanopileri gibi yapılarda ekonomik bir çözüm sunar.
- S355JR (St52) Kalite Çelikler (Yapısal Yüksek Mukavemet): Çelik konstrüksiyon binaların ve ağır endüstriyel yapıların vazgeçilmez ankraj hammaddesidir. Yüksek karbon oranı ve mangan katkısı ile çekme dayanımı 470-630 N/mm² seviyelerine ulaşır. St52 (S355) çelikler, devasa fabrika binalarının, vinç yollarının ve stadyum çatı sistemlerinin temellerinde L ankraj konya üretim pazarında en çok talep gören kalite sınıfıdır. Mükemmel yük taşıma kapasitesi ile kırılganlık (gevrek kopma) arasındaki o altın dengeyi sağlar.
- 8.8 ve 10.9 Kalite Isıl İşlemli Ankrajlar (Dinamik Yük Uzmanları): Eğer yapı devasa bir vinç, sürekli sarsıntı üreten bir iş makinesi tabanı veya aşırı fırtına alan bir köprü pilonuysa, standart karbon çelikleri yorulma (fatigue) yaşayabilir. Bu durumlarda özel alaşımlı çeliklerden üretilen ve fırınlarda su verme/menevişleme işlemlerine tabi tutulan 8.8 kalite (minimum 800 N/mm² çekme dayanımı) ürünler kullanılır. Dikkat Edilmesi Gereken Mühendislik Detayı: 10.9 gibi çok yüksek sertlikteki çelikleri (minimum 1000 N/mm² çekme dayanımı) L şeklinde bükmek son derece zordur. Büküm noktasında (kıvrımda) mikro çatlaklar oluşabilir ve çelik süneklik (esneme) özelliğini kaybettiği için deprem anında esnemek yerine cam gibi kırılabilir. Bu yüzden ağır deprem bölgelerinde ankrajların çok yüksek kaliteli (10.9) olması her zaman iyi bir şey değildir; ankrajın yük altında kopmadan önce bir miktar “sünmesi” istenir ki yapı göçmeden önce sinyal versin. Bu yüzden 8.8 ve S355 kaliteler L ankraj üretiminde çok daha güvenlidir.
4. Konya Ankraj İmalatı: Üretim Süreçleri ve İleri Teknoloji
Neden bağlantı elemanları ve saplama tedarikinde gözler sürekli Konya ankraj imalatı fabrikalarına çevriliyor? Çünkü bu şehir, otomotiv yan sanayisinden tarım makinelerine uzanan devasa makine parkuru altyapısıyla çeliği işleme konusunda uluslararası düzeyde bir otorite haline gelmiştir. Profesyonel bir L ankrajın üretim yolculuğu, basit bir demircide ısıtılıp çekiçle dövülmekten ibaret değildir; bu, tamamen toleransların ve CNC otomasyonunun konuştuğu bir süreçtir.
- Malzeme Kesimi (Giyotin ve Testere İşlemleri): Laboratuvar onaylı çelik kangallar veya doğrultulmuş çubuklar, üretilecek L ankrajın “açınım boyuna” göre milimetrik hassasiyetle şerit testerelerde kesilir. Kesilen yüzeylerin düz olması, bir sonraki aşama için kritiktir.
- Soğuk ve Sıcak Büküm (L Formunun Verilmesi): Çapı M24’e kadar olan görece ince çelik çubuklar, CNC büküm preslerinde soğuk olarak (oda sıcaklığında) bükülebilir. Ancak M30, M36, M42 gibi devasa kalınlıktaki ankraj çubuklarını soğuk bükmeye kalkarsanız çelik çatlar. Bu çaplar için indüksiyon bobinleri ile malzemenin sadece bükülecek “L” dirseği yüksek derecelere (kızıl renge kadar) kontrollü bir şekilde ısıtılır ve hidrolik preslerle 90 derece kalıplara basılır. Soğuma süreci özel havuzlarda yavaşça gerçekleştirilir ki çeliğin iç gerilimleri (stres) sıfırlansın.
- Pah Kırma ve CNC Ovalama ile Diş Açma: Bükülen malzemenin düz kalan uç kısmına (betonun dışında kalacak ve somun takılacak bölüme) CNC tezgahlarda 45 derecelik pah (çapak temizliği) yapılır. Ardından, en önemli kısım olan “diş açma” işlemine geçilir. Kaliteli bir ankraj cıvatası, talaş kaldırma (torna) yöntemiyle değil, yüksek basınçlı silindirlerin arasından geçirilerek (ovalama – thread rolling) ezilerek şekillendirilir. Ovalama ile açılan dişlerin lif yapısı bozulmaz; bu da somunun sıyırmasını imkansız hale getiren maksimum bir diş kökü mukavemeti sağlar.
5. Şantiyede Ankraj Montaj Metodolojisi ve Şablon (Template) Kullanımı
L ankrajları en kaliteli malzemeden ürettirmiş olabilirsiniz; ancak eğer şantiyedeki uygulamada milimetrik bir montaj hatası yapılırsa, gelen yüzlerce tonluk çelik kolon o ankrajlara oturmayacak ve tüm temel yatırımı çöp olacaktır. Toptan L ankraj imalatı siparişleriniz şantiyeye ulaştıktan sonra, beton dökümünden önce şu montaj kurallarına harfiyen uyulmalıdır:
- Montaj Şablonu (Ankraj Plakası) Kullanımı: Dörtlü, altılı veya sekizli ankraj grupları, beton dökülmeden önce, üstlerine çelik kolonun taban flanşının birebir kopyası olan bir “şablon sacı” (template) geçirilerek bağlanmalıdır. Bu şablon, beton dökümü sırasında vibratörün sarsıntısı ve sıvı betonun şiddetli akışıyla ankrajların sağa sola eğilmesini, birbirine yaklaşmasını veya uzaklaşmasını kesinlikle engeller.
- Aks ve Kot Ayarları: Ankrajların gövdesinin yeryüzüne tam 90 derece dik açıyla inmesi şarttır. Ankraj eğri gömülürse, çelik kolon oturtulurken dişler hasar görür. Nivo ve teodolit (harita ölçüm cihazları) ile ankrajların “X” ve “Y” aksları milimetrik olarak işaretlenmelidir.
- Dişleri Korumak (Maskeleme): Beton dökümü esnasında sıçrayan çimento şerbeti, ankrajın dişlerinin arasına girip donarsa somunu takmak adeta işkenceye dönüşür. Beton dökümünden önce dışarıda kalan dişli kısımlara plastik kılıflar geçirilmeli veya ağır sanayi bantlarıyla (maskeleme) tamamen sarılarak korunmalıdır.
Şantiyenizdeki montaj işlerini kolaylaştıracak tamamlayıcı bağlantı ekipmanları ve aksesuarları için Yetgin Cıvata bağlantı teknolojileri uzmanlarıyla görüşerek proje koordinasyonunu sağlayabilirsiniz.
6. Uzun Ömürlü Temeller İçin Korozyon Kontrolü: Yüzey Kaplamaları
Bir binanın temeli dökülüp üstü kapatıldıktan sonra o ankrajları bir daha gözle kontrol etme şansınız kalmaz. Toprağın içindeki nem, yeraltı sularının asiditesi, yağmur suları ve hatta betonun içindeki alkali yapının zamanla değişmesi, çelik için ölümcül olan paslanma (korozyon) sürecini başlatır. Korozyona uğrayan bir ankrajın kesit alanı daralır ve bir fırtına anında, paslanmış bölgeden koparak binanın devrilmesine yol açar. Korozyonu önlemenin yolu, üretim aşamasında doğru kaplamayı seçmektir:
- Siyah (Kaplamasız) Ankrajlar: Sadece inşaat aşamasında yüzeyi hafif yağlı olarak teslim edilen, tamamen kaplamasız ürünlerdir. Betonun içi (betonun pH’ı yüksek olduğu sürece) bazik bir ortam olduğu için çeliği kendi başına koruyacağı varsayılır. Kuru ve yeraltı suyu problemi olmayan, iç mekan veya standart yapılarda tercih edilir, ancak uzun vadeli dış mekan (açık hava) kolonları için ciddi risk taşır.
- Elektro Galvaniz Kaplama: Kimyasal elektroliz havuzlarında yüzeye 5-15 mikron çinko kaplanmasıdır. Parlak görünür. Ancak toprağa gömülecek veya dış cephede yağmura maruz kalacak bir L ankraj için bu mikron kalınlığı asla yeterli değildir; birkaç yıl içinde çözünerek metali savunmasız bırakır.
- Sıcak Daldırma Galvaniz (HDG – Hot Dip Galvanizing): L ankrajlar için korozyon direncinin tartışmasız altın standardıdır. Ankrajlar 450 derece erimiş çinko kazanına daldırılır. Yüzeyde 50-80 mikron kalınlığında, çelikle alaşım kuran zırh gibi mat gri bir tabaka oluşur. Yeraltı suyuna, deniz kenarındaki tuzlu atmosfere ve agresif toprak yapılarına karşı 50 yıldan fazla paslanmazlık garantisi sunar. Sıcak daldırma galvanizli ürünler, dış aydınlatma direkleri, GES projeleri ve köprü temellerinde zorunludur.
7. Şantiyede ve Satın Almada Kalite Kontrol Rehberi (Checklist)
Tedarikçinizden yüzlerce takım L ankraj siparişi verdiniz ve tırlar şantiyeye yanaştı. Ürünleri teslim alırken göz önünde bulundurmanız gereken hayati kalite kontrol adımları şunlardır:
- EN 10204 3.1 Malzeme Sertifikası: Mallarla birlikte mutlaka üreticiden bu laboratuvar sertifikasını isteyin. Ürünün St52 mi, St37 mi, 8.8 kalite mi olduğu bu belgedeki kimyasal analizler ve çekme testleriyle ispatlanır. Sertifikasız ürün, şantiye şefleri ve yapı denetim tarafından reddedilmelidir.
- Ölçüsel Tolerans Kontrolü: Rastgele 5-10 parça ürün seçin. Kumpas ile dış diş çapını, gövde uzunluğunu, diş boyunu (Lth) ve kanca büküm uzunluğunu sipariş formunuzdaki veya statik projendeki ölçülerle karşılaştırın.
- Mastar Testi (Geçer/Geçmez): Eğer elinizde diş mastarı varsa (veya standart somunlarla deneyerek), somunun ankrajın dişleri üzerinde sonuna kadar takılmadan ve boşluk/tıklama yapmadan tatlı-sıkı bir şekilde dönerek ilerlediğini kontrol edin. Sıkışan somunlar, montajda çelik işçilerinin kabusu olur.
- Kılcal Çatlak Gözlemi (Visual Inspection): Özellikle bükümün yapıldığı L kıvrımı noktasında (iç veya dış radyus) saç teli kalınlığında kılcal çatlaklar olup olmadığına dikkatlice bakın. Hatalı (soğuk veya aşırı zorlanmış) büküm işlemlerinde çatlayan çelik, yapının çöküş fermanıdır.
Temelinizi Şansa Değil, Güvenilir Mühendisliğe Emanet Edin
Bir rüzgar türbininin fırtınalara direnerek elektrik üretmesi, bir endüstriyel tesisin yüksek kapasiteli vinçlerinin sarsıntısız çalışması, devasa viyadüklerin her gün üzerinden geçen milyonlarca aracın yükünü taşıması; ancak ve ancak ayaklarının yere ne kadar sağlam bastığıyla ilgilidir. Zemin altında kalan, görünmeyen ama sistemin “kökleri” olan L ankrajlar, projenizin güvenliğinin sıfır noktasıdır.
Yanlış malzeme seçimi, hesaplanmamış büküm radyusları, hatalı açılmış diş profilleri veya yetersiz korozyon kaplaması ile üretilmiş “ucuz” ankrajlar, şantiyede sağladıkları küçük bir tasarrufu, gelecekteki çok ağır faturalar ve yapısal facialar olarak size geri döndürür. Çelik konstrüksiyonunuz ne kadar teknolojik, ne kadar estetik olursa olsun, toprağa tutunamayan bir yapı yıkılmaya mahkumdur.
Bu bilinçle hareket eden, modern CNC makine parkuru ile metalürji bilimini harmanlayan ve Konya’nın devasa sanayi tecrübesini uluslararası standartlara (DIN, ISO, TSE) taşıyan doğru üretim partnerleriyle ilerlemek zorundasınız. Hem seri üretim katalog ürünleri hem de proje bazlı mühendislik gerektiren özel ölçü L ankraj imalatları için laboratuvar garantili, sertifikalı ve sıfır tolerans hatalı ürünlere ulaşmak adına Yetgin Cıvata resmi web sayfasını ziyaret edebilir, projelerinizin temellerini sarsılmaz bir kaliteyle inşa edebilirsiniz. Çünkü güvenli yarınlar, toprağın altına attığınız o ilk sağlam kancayla başlar.